

压力表接口、防爆格兰、气源接头、变送器堵头,是仪表工日常打交道最多的零部件。现场经常碰到这类问题:两个接头看着螺距差不多,拧上两三圈直接卡死;勉强装配到位,试压阶段却出现泄漏。
螺纹规格选错、不同规格混用,轻则直接报废接头,严重时介质泄漏会引发生产安全事故。下面梳理仪表现场高频使用的 4 类螺纹:NPT、PT (R)、G、公制 M 螺纹,同时分享现场快速分辨的实操方法。
代号 | 标准名称 | 牙型角 | 密封形式 | 仪表典型使用场景 |
NPT | 美标锥管螺纹 | 60° | 螺纹锥度过盈自密封 | 防爆格兰、压力表过程接口、美系设备变送器接头 |
PT / R | 英制锥管螺纹 | 55° | 螺纹锥度过盈自密封 | 日韩设备气源接头、阀门气动接口 |
G | 英制圆柱管螺纹 | 55° | 端面垫片密封 | 仪表风管、低压非承压连接部位 |
M | 公制螺纹 | 60° | 垫片 / O 型圈端面密封 | M20×1.5 防爆格兰、变送器电气接线口 |
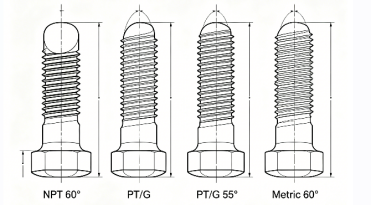
牙型角 60°,螺纹带 1:16 锥度,依靠螺纹挤压过盈实现密封,装配一般搭配生料带或者螺纹密封胶。多用于罗斯蒙特、横河这类美系设计变送器的工艺过程接口、美标防爆格兰、部分进口仪表配套阀门。标记示例:1/2"-14 NPT,代表 1/2 英寸,每英寸 14 牙。
注意:NPT 与 PT 同为锥管螺纹,但牙型角分别为 60°、55°,二者严禁互换。强行装配会啃伤螺纹,并且无法实现有效密封。
牙型角 55°,同样为 1:16 锥度,依靠螺纹受挤压变形完成密封。大量出现在日韩品牌仪表气源口、SMC、CKD 这类气动元件接口,部分老旧装置仪表风管路也很常见。标记示例:R1/4指 1/4 英寸外锥管螺纹,PT1/4 为行业旧叫法。
提示:现行 ISO 标准已经将 PT 统一归为 R 系列,不过现场实操中依旧习惯称呼 PT。和 NPT 外观相近,但牙型不一样,不可混用。
牙型角 55°,螺纹为圆柱结构,无锥度,螺纹本身不具备密封能力,必须依靠端面加装铜垫、组合垫或者 O 型圈来密封。多用于仪表风低压管路、油压设备低压回油管路这类不依靠螺纹承压密封的位置。标记示例:G1/2代表 1/2 英寸英制圆柱管螺纹。
注意:G 螺纹和 PT 螺纹牙型角一致,但一个是圆柱、一个是锥管,千万不能互换。如果把 G 螺纹拧进 PT 锥内孔,只有前端少数几牙接触,加压后必然泄漏。
牙型角 60°,绝大多数为圆柱螺纹,锥度版本现场极少见到。螺纹本身不密封,密封完全依靠端面垫片或者 O 型圈。现场最通用规格是M20×1.5 防爆电缆格兰,也是变送器、分析仪最常见的电气接口。标记示例:M20×1.5,公称直径 20mm,螺距 1.5mm。
重点提醒:公制螺纹只看外径不行,螺距不同不能互装。比如 M20×1.5 和 M20×1,看似外径一样,螺距不匹配无法装配。
✅ 第一步:查看刻印标识设备、接头本体一般会压铸螺纹代号,像 1/2 NPT、G1/4、M20×1.5。标识磨损看不清,可以手机微距放大拍照辨认。
✅ 第二步:测量螺距有条件直接用螺纹规;没有工具可以钢尺量连续 10 个牙的总长度,除以 10 算出单牙螺距。例:NPT 1/2" 为 14 牙 / 英寸,折算螺距约 1.81mm;M20×1.5 螺距固定 1.5mm。
✅ 第三步:卡尺判别锥度用卡尺分别测量螺纹头部、根部的外径。前后外径差别明显就是锥管螺纹(NPT/PT);首尾外径基本相等,属于圆柱螺纹(G、M 公制)。
✅ 第四步:标准接头试拧(无损前提下)拿已知规格的标准接头、螺纹样件做试配。NPT、PT 锥螺纹,正常徒手拧 2 3 圈之后阻力会明显变大,以此辅助判断,禁止蛮力硬拧损伤牙口。
NPT 美标锥管螺纹
尺寸代号 | 每英寸牙数 | 螺距(mm) | 基面外径(mm) |
1/8" NPT | 27 | 0.94 | 10.24 |
1/4" NPT | 18 | 1.41 | 13.62 |
3/8" NPT | 18 | 1.41 | 17.06 |
1/2" NPT | 14 | 1.81 | 21.22 |
M 公制仪表常用螺纹
规格 | 螺距(mm) | 螺纹大径 (mm) | 现场用途 |
M20×1.5 | 1.5 | 20 | 防爆格兰、变送器电气口 |
M16×1.5 | 1.5 | 16 | 小型仪表电气接口 |
M12×1.5 | 1.5 | 12 | 压力开关、小型传感器 |
❌ 错误 1:NPT 与 PT 直接互换装配二者都是锥螺纹外观相似度高,但牙型角不匹配。硬拧会互相啃噬破坏螺纹,就算多缠几层生料带依旧会发生泄漏。解决方式:核对标识,使用对应规格接头。
❌ 错误 2:把 G 圆柱螺纹当 PT 锥螺纹使用G 螺纹没有锥度,装入 PT 锥内孔只有前端少量螺纹咬合,承压必然泄漏。G 螺纹装配必须配齐端面密封垫片。
❌ 错误 3:混淆同外径不同螺距的公制螺纹例如 M20×1.5 与 M20×1,外径相同螺距不同,强行拧入直接损毁螺纹。选用公制接头务必确认螺距参数。
❌ 错误 4:生料带缠绕方向错误生料带要从螺纹第 2 牙位置起绕,顺着拧紧的方向缠绕。反向缠绕时,上紧过程中生料带会被挤出,起不到密封效果。
1. 锥管螺纹(NPT/PT):密封核心依靠螺纹挤压变形,生料带、密封胶仅作为辅助。生料带缠绕 2 3 圈就足够,缠绕过厚会增大摩擦阻力,螺纹还没到达密封位置就拧死。
2. 圆柱螺纹(G/M 公制):密封完全依靠端面垫片,组合垫、紫铜垫、O 型圈、尼龙垫均可。垫片破损、漏装,是圆柱接口漏气最主要诱因。
3. 高压工况:NPT 螺纹优先选用厌氧型螺纹密封胶,密封可靠性优于单纯使用生料带。
4. 防爆区域装配:防爆格兰螺纹啮合牙数满足规范要求,严禁拿生料带替代防爆密封件。
实操小提示:新仪表、接头拆掉包装留意螺纹保护套与防锈油。安装前清理螺纹杂质,不要用锉刀打磨修整螺纹,会直接破坏原有密封牙型。
1. NPT(60° 锥螺纹)、PT(55° 锥螺纹)外观相近,但严禁互换装配,禁止强行拧入;
2. G 英制圆柱螺纹、M 公制螺纹,不靠螺纹本身密封,装配一定要加装端面密封垫片;
仪表电气防爆接口,优先选用行业通用 M20×1.5 规格。


